Artykuł sponsorowany
Pękanie, pęcznienie i trwała deformacja elastomerów — jak odczytać mechanizm awarii uszczelnienia
W układzie hydraulicznym lub pneumatycznym prawidłowo dobrane uszczelnienie elastomerowe potrafi zacząć przeciekać już po kilku miesiącach eksploatacji. Dzieje się tak nawet wtedy, gdy montaż przebiegał zgodnie z zaleceniami projektowymi. Zakres temperatur pozostawał w normie, ciśnienie nie skakało, a przepływające medium nie zmieniło składu. W takich przypadkach problem rzadko leży w błędzie ludzkim. Główną przyczyną okazuje się stopniowa, ukryta degradacja elastomeru pod wpływem kombinacji specyficznych czynników chemicznych i termicznych.
Jak odróżnić pęcznienie chemiczne od zużycia?
Zużycie mechaniczne diagnozuje się stosunkowo łatwo. Przejawia się ono ścieraniem lub wytłaczaniem materiału w miejscach bezpośredniego kontaktu z ruchomymi elementami maszyny. Powierzchnia staje się wtedy szorstka, a gołym okiem widać wyraźne rowki, ubytki lub naderwania. Zjawisko to wynika najczęściej ze zbyt wysokiego tarcia albo niewłaściwego wykończenia gniazda.
Pęcznienie chemiczne ma zupełnie inną specyfikę. Mechanizm ten polega na absorpcji cząsteczek płynu roboczego przez sieć polimerową elastomeru. Cząsteczki wnikają w głąb struktury, rozpychając łańcuchy polimerów. W efekcie całkowita objętość uszczelki rośnie, a jej wymiary przekraczają dopuszczalne tolerancje rowka instalacyjnego. Zmienia się również twardość detalu, która zazwyczaj drastycznie spada, choć w niektórych reakcjach sieciowania potrafi niespodziewanie wzrosnąć.
Różne elastomery wykazują odmienną odporność na konkretne środowiska. Popularny kauczuk nitrylowy (NBR) świetnie znosi kontakt z olejami mineralnymi. Ten sam materiał błyskawicznie pęcznieje w środowisku rozpuszczalników polarnych. Z kolei mieszanki EPDM zachowują wysoką stabilność w gorącej wodzie i parze wodnej, ale całkowicie tracą swoje właściwości pod wpływem smarów ropopochodnych. Standardowy silikon, choć doskonale znosi suche ciepło, szybko degraduje i powiększa objętość w bezpośrednim kontakcie z paliwami.
Doświadczony producent uszczelnień zawsze weryfikuje kompatybilność chemiczną materiału z planowanym płynem roboczym. Utrata elastyczności rzadko wynika z samego nacisku. Częściej jest efektem długotrwałego starzenia termicznego w środowisku o zbyt wysokiej temperaturze. Materiał stopniowo twardnieje, robi się kruchy i bezpowrotnie traci zdolność powrotu do swojego kształtu pierwotnego. Dokładna analiza warunków pracy przed montażem minimalizuje ryzyko wczesnego stwardnienia detalu.
Powierzchnia i przekrój jako wskaźniki awarii
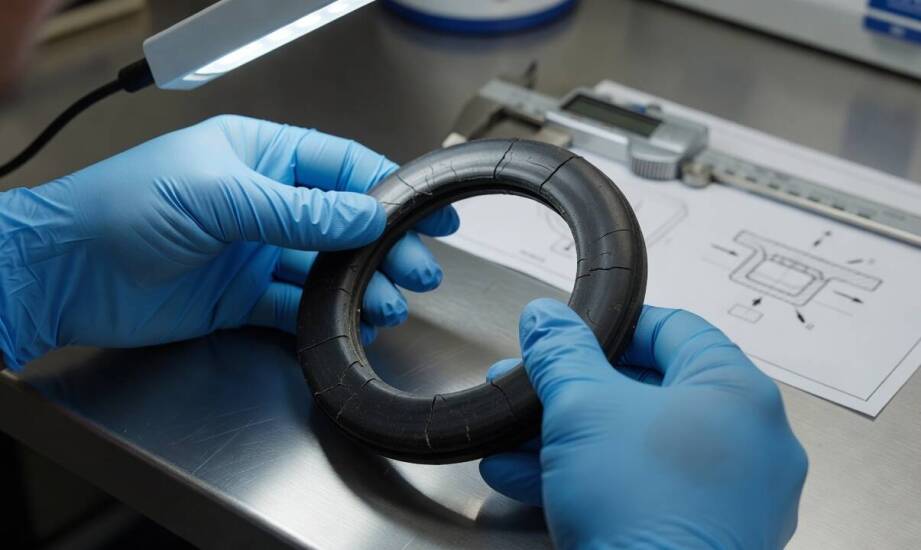
Dokładne oględziny uszkodzonego elementu dostarczają kluczowych informacji o błędach w funkcjonowaniu układu. Charakterystyczne, spłaszczone boki widoczne po obu stronach przekroju o-ringu oznaczają zjawisko tak zwanego compression set. To trwałe odkształcenie powstające po długotrwałym, ciągłym ściskaniu. Elastomer nie odzyskuje już swojej pierwotnej grubości. Prowadzi to do drastycznego spadku siły docisku, przez co układ zaczyna przepuszczać medium nawet przy bardzo niskim ciśnieniu roboczym.
Inny powszechny problem to mikropęknięcia ułożone prostopadle do głównych linii naprężeń. Powstają one na skutek niszczącego ataku ozonu na elastomery nienasycone, do których należą między innymi NBR oraz SBR. Pęknięcia te potrafią się błyskawicznie pogłębiać przy minimalnym wydłużeniu materiału na poziomie 5 procent, otwierając drogę dla wycieku gazów lub cieczy. Zjawisko to wymaga szybkiej zmiany surowca na wariant o wyższej odporności środowiskowej.
Chemicznie agresywne medium generuje na powierzchni detalu głębokie wżery, pęcherze lub specyficzne kredowanie. Przecięcie takiego elementu ujawnia często wewnętrzne pustki, porowatość oraz głębokie rozwarstwienia struktury. W aplikacjach wysokociśnieniowych występuje też zjawisko gwałtownej dekompresji gazu. Pęcherze wchłonięte przez materiał gwałtownie zwiększają swoją objętość przy nagłym spadku ciśnienia zewnętrznego. Skutkuje to dosłownym rozerwaniem uszczelnienia od wewnątrz.
Firma Larkis, analizując próbki w swoim laboratorium badawczym, często diagnozuje nakładanie się kilku tych procesów jednocześnie. Każda z wykrytych zmian wymusza inną interwencję inżynieryjną. Rozwiązaniem problemu trwałego odkształcenia bywa zastosowanie mieszanki o wyższej sieciowości lub skuteczne obniżenie temperatury węzła. Przy degradacji ozonowej niezbędne staje się użycie antyozonantów bądź przejście na w pełni nasycone łańcuchy polimerowe.
Precyzyjna identyfikacja przyczyny awarii zmienia podejście do serwisowania urządzeń przemysłowych. Ślepa wymiana wyeksploatowanego elementu na dokładnie taki sam detal gwarantuje powrót problemu w zbliżonym odstępie czasu. Tylko właściwe odczytanie znaków zostawionych na przekroju i powierzchni gumy pozwala wyeliminować źródło nieszczelności. Zmiana bazy polimerowej, korekta docisku lub modyfikacja odprowadzania ciepła chronią układ przed kolejnymi przestojami. Traktowanie uszkodzonej uszczelki jako cennego nośnika informacji technicznej znacznie wydłuża bezawaryjną pracę całego systemu.
Kategorie artykułów
Polecane artykuły
Jak przygotować podłoże pod ceramiczne listwy dekoracyjne w łazience i salonie
Jakie są najważniejsze aspekty wdrażania polityki bezpieczeństwa w firmie?
Wykorzystanie plecaków z nadrukiem w branży turystycznej