Artykuł sponsorowany
Jak rozpoznać i uszczelnić gwint M5 w mocowaniach sprężyn gazowych
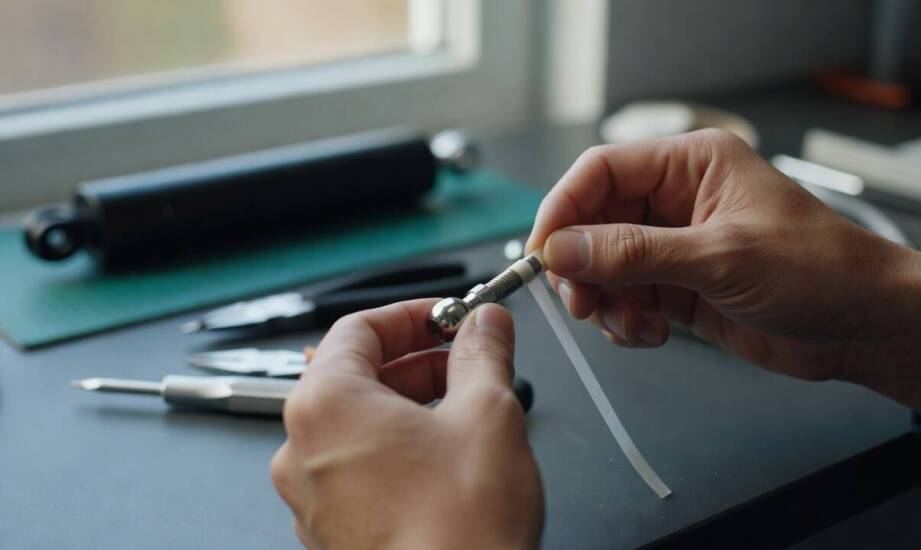
Podczas montażu elementów automatyki w maszynach produkcyjnych często dochodzi do pomyłek przy doborze drobnych komponentów. Błędna identyfikacja przyłącza w mocowaniu sprężyny gazowej prowadzi do poważnych problemów na linii montażowej. Mały zarys bywa mylony z bardzo zbliżonymi rozmiarami, co skutkuje nieszczelnością układu, poluzowaniem mechanizmu lub całkowitym uszkodzeniem krawędzi podczas próby siłowego dokręcenia. Pracownicy utrzymania ruchu tracą w takich sytuacjach cenny czas na ponowne gwintowanie gniazda lub poszukiwanie właściwej części zamiennej. Rozpoznanie technicznych parametrów połączenia przed rozpoczęciem prac instalacyjnych pozwala uniknąć przestojów i gwarantuje stabilną pracę napędów pneumatycznych.
Identyfikacja i pomiar parametrów technicznych
Zewnętrzny wygląd drobnych elementów bywa niezwykle mylący dla instalatorów pracujących w trudnych warunkach przemysłowych. Potwierdzenie prawidłowego rozmiaru wymaga dokładnego pomiaru średnicy nominalnej oraz skoku, a nie tylko pobieżnej oceny wzrokowej detalu. Nominalna średnica zewnętrzna wynosi dokładnie 5 mm, natomiast standardowy skok dla wersji gruboziarnistej to 0,8 mm. Średnica podziałowa mieści się w zakresie około 4,48 mm, z kolei średnica rdzenia dla zarysu zewnętrznego osiąga wartość 4,134 mm. Technik weryfikujący te wymiary potrzebuje jedynie kalibrowanej suwmiarki oraz precyzyjnego grzebienia mierniczego do gwintów metrycznych. Alternatywną metodą weryfikacji pozostaje przyłożenie linijki i precyzyjne policzenie liczby zwojów na odcinku 10 mm.
Najczęstsze błędy diagnostyczne wynikają bezpośrednio z silnego zabrudzenia gniazda, które ukrywa rzeczywisty profil nacięć. Zanieczyszczony smarem lub opiłkami metalu otwór sprawia, że mechanicy regularnie mylą omawiany rozmiar z wersją M4 o średnicy 4 mm i skoku 0,7 mm. Podobny problem dotyczy zarysu M6, charakteryzującego się średnicą 6 mm oraz skokiem 1,0 mm. Wyciąganie zbyt szybkich wniosków po samym wyglądzie otworu wewnętrznego bez użycia narzędzi kalibrujących skutkuje próbą siłowego wkręcania niewłaściwego przegubu. Częstym błędem jest także ignorowanie mikrouszkodzeń rdzenia, powstałych podczas wcześniejszych prób montażu niekompatybilnych śrub.
Metody uszczelniania i dobór komponentów
Trwałość całego układu pneumatycznego zależy od właściwego zabezpieczenia strefy styku poszczególnych detali. Konstrukcja konkretnego gniazda determinuje wybór optymalnej metody uszczelnienia mocowań. Elastyczny o-ring sprawdza się doskonale w sytuacjach, w których element posiada wyfrezowany rowek czołowy, a sam moduł ulega wielokrotnemu rozłączaniu podczas cykli serwisowych. Guma zapewnia pełną szczelność układu przy stosunkowo niskim momencie dokręcania. Zastosowanie taśmy teflonowej PTFE lub specjalistycznej pasty anaerobowej daje z kolei znacznie trwalsze rezultaty w klasycznych połączeniach rurowych. Substancje te skutecznie znoszą wyższe ciśnienia robocze i zapobiegają odkręcaniu się detali pod wpływem silnych wibracji maszyny.
Precyzyjnie nacięty m5 gwint umożliwia solidne łączenie przegubów oczkowych wahliwych z tłoczyskiem o przekroju 6 mm. Takie układy znoszą obciążenia robocze sięgające 450 N, co potwierdza ich przydatność w wymagających instalacjach automatyki przemysłowej. Sprężyny gazowe pracujące w systemach podnoszenia osłon maszyn wymagają pewnego zakotwiczenia, aby bezpiecznie amortyzować ciężar elementów pokrywy. Spółka jawna EA KRAKÓW zaopatruje przedsiębiorstwa produkcyjne w certyfikowane komponenty pneumatyki, oferując szeroki wybór mocowań z własnego magazynu w Skawinie. Stała dostępność ustandaryzowanych rozwiązań minimalizuje przestoje technologiczne w okolicznych fabrykach.
Poprawna instalacja małych komponentów mechanicznych decyduje o bezawaryjnej pracy całego środowiska produkcyjnego. Sukces prac montażowych zależy od dokładnej weryfikacji wymiarów przyłącza, odpowiedniego dopasowania materiału uszczelniającego oraz rygorystycznego sprawdzenia geometrii przed ostatecznym dokręceniem. Prawidłowo zidentyfikowane i zabezpieczone gniazdo zapobiega kosztownym wyciekom medium roboczego. Ścisłe przestrzeganie technicznych procedur pomiarowych gwarantuje wysoką trwałość połączeń w ekstremalnych warunkach współczesnego przemysłu.
Kategorie artykułów
Polecane artykuły

Jak przygotować podłoże pod ceramiczne listwy dekoracyjne w łazience i salonie

Jakie są najważniejsze aspekty wdrażania polityki bezpieczeństwa w firmie?

Wykorzystanie plecaków z nadrukiem w branży turystycznej
