Artykuł sponsorowany
Jak dokumentacja techniczna porządkuje wybór między gumą a elastomerem w seryjnej produkcji
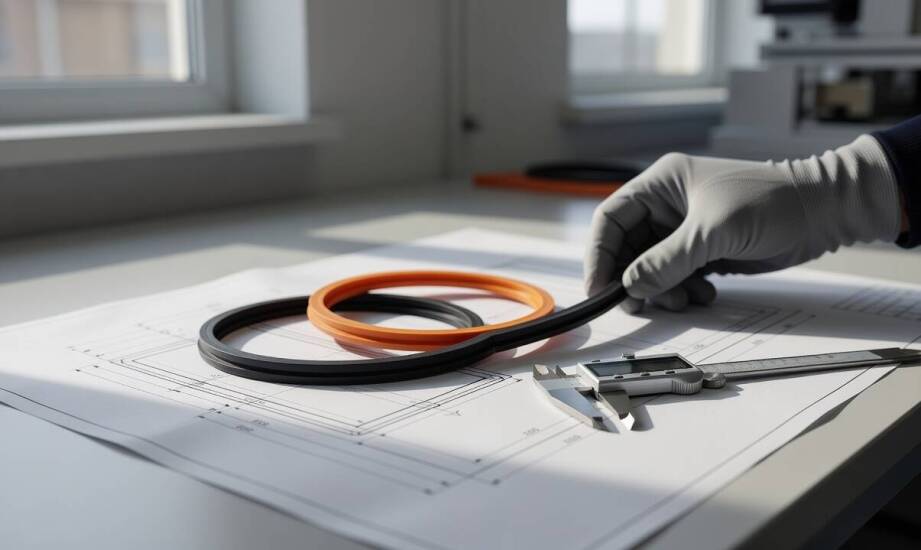
Niejasna dokumentacja techniczna znacznie częściej psuje seryjną produkcję elastomerów niż sam fizyczny dobór surowca. Problem zaczyna się jeszcze przed pierwszą próbą technologiczną. Inżynierowie nierzadko skupiają się wyłącznie na nazwie polimeru, zamiast precyzyjnie zdefiniować rzeczywiste warunki pracy gotowego detalu. Brak jednoznacznych wytycznych prowadzi do błędów, które ujawniają się dopiero na etapie montażu lub podczas wymagających testów obciążeniowych. Kompletna specyfikacja musi uwzględniać nie tylko środowisko docelowe urządzenia, ale również zachowanie materiału w samym procesie wytwarzania.
Jakie wymagania definiują docelowy materiał
Wybór między klasyczną gumą wulkanizowaną a nowoczesnym elastomerem zależy od precyzyjnego opisania docelowej funkcji detalu. Dokumentacja musi jednoznacznie określać tryb pracy. Uszczelnienia dynamiczne znoszą regularny ruch obrotowy lub posuwisto-zwrotny, co wymusza zastosowanie mieszanek o podwyższonej odporności na ścieranie oraz bardzo niskim współczynniku tarcia. Praca w ciągłym ruchu narzuca także konieczność ścisłej kontroli wibracji. Produkowane seryjnie wyroby z gumy radzą sobie z tymi obciążeniami, pod warunkiem że ich charakterystyka mechaniczna pasuje do dynamiki układu.
Kontakt uszczelki z mediami agresywnymi stwarza kolejne wyzwania konstrukcyjne. Projekt powinien wymieniać konkretne substancje obecne w środowisku pracy, takie jak oleje mineralne, paliwa, woda pod ciśnieniem lub specyficzne związki chemiczne. Każda z tych substancji w naturalny sposób skraca listę dopuszczalnych do użytku polimerów. Oczekiwana powtarzalność wielotysięcznej serii wymaga dodatkowo podania dopuszczalnego odkształcenia trwałego. Parametr ten przesądza o tym, czy uszczelka skutecznie odzyska swój pierwotny kształt po ustąpieniu długotrwałego nacisku.
Sposób montażu, projektowana geometria oraz zakładane tolerancje ostatecznie weryfikują wybraną technologię. Zgodnie z normą ISO 3302-1 dla wyprasek i profili elastomerowych, klasa E1 dopuszcza odchyłki rzędu ±0,15 mm dla niewielkich przekrojów nieprzekraczających 2,5 mm. Klasa E3 dla znacznie większych gabarytów pozwala na odchylenia do ±0,80 mm. Elementy wciskane w ciasne rowki wymagają niezwykle stabilnej twardości. Złożone geometrie z głębokimi podcięciami łatwiej formuje się z elastomerów TPE, które od razu po schłodzeniu zyskują twardość i pełną stabilność wymiarową.
Decyzje procesowe i formy kontroli jakości
Wymagania geometryczne bezpośrednio kształtują konstrukcję narzędzia, sposób wyjmowania detalu z formy oraz zakres niezbędnej obróbki końcowej. W przypadku standardowych gatunków tworzywa, wtrysk materiału TPE przebiega w temperaturze formy od 20 do 50 °C. Czas pojedynczego cyklu dla detali o relatywnie niewielkiej masie wynosi od 15 do 40 sekund. Przetwórstwo termoutwardzalnej gumy klasycznej wymusza zastosowanie mocno nagrzanej formy oraz czasochłonnego etapu wulkanizacji sieciującej jej strukturę. Wybór technologii pociąga za sobą konkretne koszty uruchomienia gniazda produkcyjnego.
Demontaż z formy elementów o skomplikowanych podcięciach przebiega sprawniej i szybciej przy użyciu TPE. Ułatwia to elastyczność zachowywana przez tworzywo w wysokich temperaturach. Detale powstające z tradycyjnych mieszanek gumowych często wymagają z kolei operacji gratowania, polegającej na mechanicznym usuwaniu poprodukcyjnych nadlewek. Przełożenie tych procesów na rygorystyczne wytyczne pozwala uniknąć przestojów maszyny wtryskowej i drastycznie redukuje ilość braków materiałowych.
Założenia teoretyczne zawarte w dokumentacji wymagają zderzenia z weryfikacją na żywym organizmie produkcyjnym. Bieżąca kontrola in-line weryfikuje zgodność serii ze specyfikacją, monitorując kluczowe parametry fizyczne wyrobu. Automatyczny pomiar twardości w skali Shore'a oraz testy odkształcenia trwałego na reprezentatywnych próbkach błyskawicznie ujawniają wahania procesu. Procedury jakościowe, które z powodzeniem stosuje spółka Topsil, opierają się na regularnym porównywaniu bieżącej partii z autoryzowaną wcześniej próbką referencyjną.
Solidnie przygotowana specyfikacja techniczna stanowi niezawodny fundament udanej współpracy inżyniera z zakładem przetwórczym. Gotowe detale zachowują swoje kluczowe właściwości izolacyjne i mechaniczne tylko wtedy, gdy projekt trafnie łączy wymagania funkcjonalne z faktycznymi możliwościami parku maszynowego. Rygorystyczna kontrola w trakcie wtrysku lub ekstrudowania wcześnie wyłapuje błędy, domykając cykl powstawania stabilnego wyrobu. Sukces każdej wielkoseryjnej produkcji zależy bezpośrednio od tego, jak dokładnie rzeczywistość na hali odpowiada założeniom z pierwotnego briefu.
Kategorie artykułów
Polecane artykuły
Jak przygotować podłoże pod ceramiczne listwy dekoracyjne w łazience i salonie
Jakie są najważniejsze aspekty wdrażania polityki bezpieczeństwa w firmie?
Wykorzystanie plecaków z nadrukiem w branży turystycznej