Artykuł sponsorowany
Gięcie aluminium i stali nierdzewnej na giętarce segmentowej — co zmienia materiał
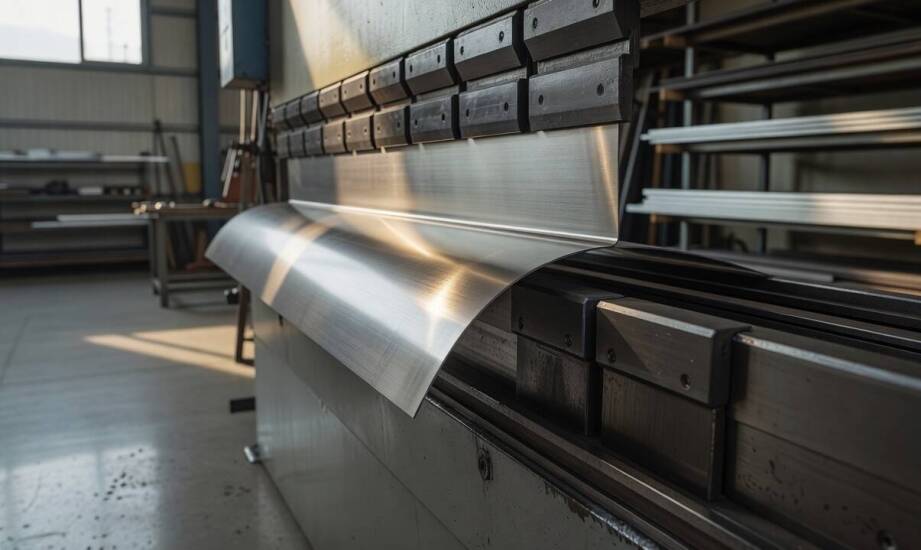
Obróbka różnorodnych stopów metali wymaga elastycznego podejścia do ustawień parku maszynowego. Aluminium, stal nierdzewna oraz arkusze powlekane lub anodowane reagują na pracę narzędzi formujących w zupełnie odmienny sposób. Ta sama procedura gięcia nie zapewnia identycznego efektu końcowego przy każdym z tych surowców. Główne różnice wynikają z odmiennej twardości, naturalnej sprężystości struktury oraz wrażliwości zewnętrznej powłoki na uszkodzenia mechaniczne. Zrozumienie specyfiki poszczególnych rodzajów blachy pozwala uniknąć zarysowań, mikropęknięć oraz niepożądanych zniekształceń wymiarowych. Odpowiednio dobrana technika pracy bezpośrednio przekłada się na ostateczną estetykę i trwałość konstruowanych detali.
Jak aluminium zachowuje się podczas gięcia segmentowego
Miękkie aluminium ulega odkształceniom plastycznym znacznie szybciej niż stalowe odpowiedniki o tej samej grubości. Obróbka tego surowca wymaga łagodnego prowadzenia arkusza oraz ciągłej weryfikacji docisku belki formującej. Zbyt gwałtowne domknięcie narzędzia często powoduje powstawanie falistych zmarszczeń w strefie zagięcia. Zjawisko sprężynowania powrotnego, znane w branży jako springback, silnie zależy od konkretnego stopu, grubości blachy oraz profilu użytego narzędzia. Literatura techniczna wskazuje na duży rozrzut tych wartości, dlatego ustalenie jednego stałego kąta przegięcia bywa niemożliwe. Nadmierny nacisk na profil wywołuje niepożądane wydłużenie materiału po wewnętrznej stronie i drastycznie osłabia jego nośność.
Arkusze aluminiowe pokryte powłoką lakierniczą lub poddane procesowi anodowania wymuszają wdrożenie dodatkowych procedur ochronnych. Zastosowanie dedykowanej folii zabezpieczającej na etapie przygotowawczym wyraźnie minimalizuje ryzyko powstawania głębokich zarysowań. Właściwie obsługiwana maszyna utrzymuje płaską część blachy w stabilnej pozycji, ograniczając szkodliwe tarcie o metalowy stół roboczy. Proces przygotowania delikatnego arkusza obejmuje rygorystyczne oczyszczenie krawędzi z opiłków oraz weryfikację ciągłości nałożonej powłoki. Nawet najmniejszy opiłek uwięziony między belką a lakierem trwale uszkadza obrabiany profil.
Stal nierdzewna i opór podczas profilowania arkuszy
Stal nierdzewna charakteryzuje się znacznie wyższą wytrzymałością na rozciąganie i stawia zdecydowanie większy opór podczas odkształcania plastycznego. Agresywne profilowanie bez odpowiedniego marginesu bezpieczeństwa zostawia na płaszczyźnie widoczne ślady przypominające strukturę „pomarańczowej skórki”. Zbyt ostry promień gięcia bezpowrotnie niszczy zewnętrzną warstwę tlenku chromu i tworzy ogniska potencjalnej korozji. Zakres sprężynowania powrotnego dla stopów nierdzewnych wykazuje dużą zmienność w zależności od parametrów konkretnego cyklu produkcyjnego. Operator musi na bieżąco analizować zachowanie materiału i kompensować odchylenia poprzez płynną regulację ustawień gięcia.
W takich warunkach odpowiednio skalibrowana giętarka do blachy segmentowa stabilizuje cały proces obróbki wymagających surowców. Możliwość niezależnego demontażu oraz szybkiego przesuwania elementów roboczych pozwala precyzyjnie dopasować szerokość chwytu do skomplikowanego detalu. Taka konstrukcja eliminuje konieczność żmudnej wymiany całego osprzętu przy modyfikacji gabarytów obrabianego elementu. Polska firma PROD-MASZ Grzegorz Gwisdalla funkcjonuje na rynku jako producent maszyn wspierających zakłady w tego typu realizacjach. Przemyślane dozowanie nacisku decyduje o końcowej powtarzalności wymiarowej profili z różnych partii materiałowych. Stała kontrola wizualna śladów pozostawianych na płaszczyźnie umożliwia przerwanie cyklu przed trwałym zniszczeniem arkusza.
Kontrola procesu przy zmiennych parametrach surowca
Zróżnicowane właściwości fizyczne metali wymuszają na operatorach maszyn wyjątkową ostrożność i ciągłą analizę realizowanych zadań. Traktowanie delikatnego stopu aluminium dokładnie tak samo jak twardej stali nierdzewnej prowadzi do szybkiej degradacji powłok ochronnych. Kluczem do zachowania pełnej nośności krawędzi pozostaje stopniowe domykanie narzędzia i systematyczna obserwacja powstającej krzywizny. Umiejętne dopasowanie parametrów roboczych do specyfiki konkretnego arkusza zapobiega stratom materiałowym w warsztacie. Technika pracy zależy od świadomego wykorzystania możliwości sprzętu oraz zrozumienia ograniczeń płynących z natury obrabianego metalu.
Kategorie artykułów
Polecane artykuły

Jak przygotować podłoże pod ceramiczne listwy dekoracyjne w łazience i salonie

Jakie są najważniejsze aspekty wdrażania polityki bezpieczeństwa w firmie?

Wykorzystanie plecaków z nadrukiem w branży turystycznej
