Artykuł sponsorowany
Dlaczego kolejność cięcia laserowego, CNC i gięcia decyduje o tolerancjach seryjnych obudów przemysłowych
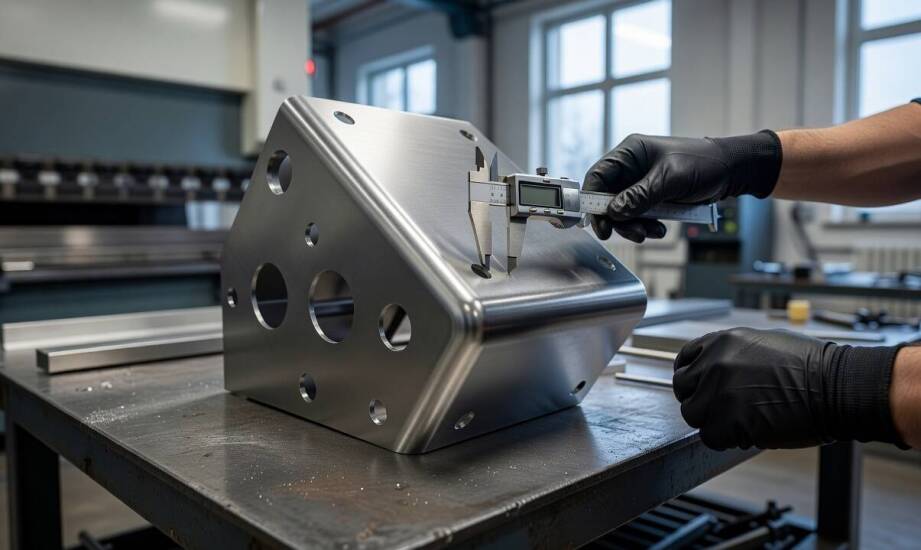
Zmiana kolejności operacji cięcia laserowego, obróbki CNC i gięcia blachy przesuwa główną bazę odniesienia. Niewłaściwie zaplanowana sekwencja technologiczna znacząco zwiększa ryzyko błędu wymiarowego, co w przypadku seryjnych obudów przemysłowych prowadzi do problemów montażowych. Produkcja zaawansowanych elementów dla sektora motoryzacyjnego, lotniczego czy energetycznego wymaga ścisłego rygoru. Każda nieprzemyślana modyfikacja procesu wytwarzania wpływa na relacje przestrzenne między otworami a krawędziami. W efekcie brak stabilnej bazy pomiarowej może skutkować odrzuceniem partii materiału. Utrzymanie reżimu technologicznego stanowi podstawę w dostarczaniu powtarzalnych komponentów maszynowych.
Czynniki determinujące prawidłową kolejność operacji
Kolejność procesów technologicznych zależy przede wszystkim od początkowej geometrii detalu, wyśrubowanych tolerancji projektowych oraz wyznaczonych miejsc późniejszego bazowania. Konstrukcje o skomplikowanym kształcie, zawierające gęstą sieć otworów blisko linii formowania, wymuszają specyficzne podejście. Operatorzy muszą zaplanować wcześniejsze wyznaczenie cech referencyjnych. Należy to zrobić, zanim struktura metalu ulegnie trwałym odkształceniom plastycznym podczas zaginania. Prawidłowy plan zapobiega kumulowaniu się błędów na kolejnych etapach produkcji.
Rola cięcia laserowego jako etapu tworzenia półfabrykatu
Cięcie laserowe blach pozwala przygotować bazowy półfabrykat, którego zarys zyskuje wstępny kształt dopasowany do rozwinięcia modelu CAD. Proces wypalania osiąga zazwyczaj tolerancje profilu rzędu ±0,1–0,2 mm. Wymagające detale przemysłowe zmuszają jednak projektantów do zostawiania naddatku materiałowego na poziomie 0,5–2 mm. Wartości te mają charakter ściśle orientacyjny i zmieniają się w zależności od rodzaju obrabianego stopu, grubości blachy oraz parametrów wiązki tnącej. Celowe pozostawienie nadmiaru surowca umożliwia jego precyzyjne usunięcie w kolejnych krokach obróbczych. Zabieg ten skutecznie kompensuje ewentualne odchyłki cieplne powstałe w strefie wpływu ciepła i zapewnia późniejsze dokładne pozycjonowanie otworów montażowych w gotowej obudowie.
Obróbka CNC jako metoda wyznaczania cech referencyjnych
Skrawanie realizowane bezpośrednio po wypaleniu laserem precyzyjnie definiuje docelowe rozstawy otworów oraz finalne pozycje krawędzi. Wykonane w ten sposób detale stają się głównymi bazami odniesienia przed przejściem arkusza na wydział pras. Prowadzenie frezu i wiertła wymaga niezwykle stabilnego zamocowania płaskiego elementu na stole roboczym maszyny. Sztywne unieruchomienie detalu ułatwia zachowanie powtarzalności wymiarów między otworami a przyszłymi zagięciami. Ze względu na rygorystyczne normy wymiarowe dla komponentów stoczniowych i morskich, profesjonalna obróbka CNC w Gdańsku oraz w innych silnie uprzemysłowionych regionach opiera się niemal wyłącznie na stałych punktach mocujących. Mechanizm ten eliminuje błędy przesunięcia, a raz ustalone bazy wymiarowe płynnie przenoszą się na pozostałe operacje technologiczne.
Wpływ gięcia na wymiary odniesienia i kontrola seryjna
Formowanie arkuszy na prasach krawędziowych drastycznie zmienia docelowe dystanse między wyciętymi otworami a nowo powstałymi zagięciami. Mechaniczny nacisk stempla i matrycy generuje odchyłki rzędu ±0,25–0,5 mm dla długości poszczególnych półek oraz przesunięcia rzędu ±1° w przypadku zadanych kątów. Wymienione parametry stanowią wyłącznie wartości szacunkowe, a rzeczywisty wynik pracy zależy od właściwości mechanicznych konkretnego gatunku blachy, jej grubości oraz kierunku walcowania włókien.
Po wyjęciu zagiętego detalu z maszyny technicy muszą ponownie zweryfikować punkty bazowe. Zjawisko sprężynowania blachy, polegające na częściowym powrocie materiału do pierwotnego kształtu, naturalnie przesuwa pozycje wyciętych wcześniej kształtów względem zewnętrznych krawędzi obudowy. Brak uwzględnienia tych naprężeń w programie sterującym prowadzi do powstawania wybrakowanych produktów.
Zaawansowana produkcja seryjna wymaga bezwzględnego wdrożenia procedury pierwszej próbki. Każda nowa partia produkcyjna rozpoczyna się od szczegółowej weryfikacji początkowego elementu pod kątem wszystkich wymiarów krytycznych zapisanych w dokumentacji. Zakłady obróbcze na bieżąco monitorują ewentualne odchylenia w kolejnych sztukach, badając je przy użyciu cyfrowych narzędzi metrologicznych. Systematyczna praca z suwmiarkami i kątomierzami pomaga utrzymać pożądaną powtarzalność w bardzo wąskich granicach tolerancji.
Znaczenie zachowania jednego ciągu technologicznego
Ścisła kontrola przebiegu procesu w ramach jednej struktury organizacyjnej znacznie ułatwia zachowanie założonych parametrów wymiarowych. Zintegrowane linie produkcyjne gwarantują spójny przepływ detalu przez stanowiska projektowe CAD, zaawansowane wycinarki laserowe, dokładne centra frezerskie, prasy krawędziowe CNC, aż po stanowiska spawalnicze i lakiernie proszkowe. Kompleksowe podejście do obróbki wymagających metali stosuje Instal Chemik, zachowując stałe bazy odniesienia oraz ciągły nadzór międzyoperacyjny podczas wieloetapowej realizacji zleceń przemysłowych.
Skupienie wszystkich kluczowych etapów formowania i wykańczania pod jednym dachem znacząco zmniejsza ryzyko utraty spójności wymiarów referencyjnych. Transport wewnętrzny między gniazdami produkcyjnymi minimalizuje błędy wynikające ze zmiany przyrządów mocujących u różnych podwykonawców. Właściwa i niezmienna sekwencja operacji nie skraca bezpośrednio samego czasu skrawania czy gięcia, lecz skutecznie ogranicza liczbę kosztownych poprawek. Prawidłowy plan technologiczny ostatecznie zapobiega rozjazdowi tolerancji w całych seriach obudów maszynowych, gwarantując ich płynny montaż u odbiorcy końcowego.
Kategorie artykułów
Polecane artykuły

Jak przygotować podłoże pod ceramiczne listwy dekoracyjne w łazience i salonie

Jakie są najważniejsze aspekty wdrażania polityki bezpieczeństwa w firmie?

Wykorzystanie plecaków z nadrukiem w branży turystycznej
